Обзор технологий стегания для сидений GWM Haval от ООО Гуанчжоу Хуачжи
2026-09-04
- Введение: Почему технология стежки определяет восприятие бренда GWM Haval
- Технологические основы стежки для сидений GWM Haval: от CAD-модели до готового изделия
- Сравнительный анализ методов стежки: что выбирает GWM Haval?
- Контроль качества и соответствие стандартам ГОСТ и ISO
- Типичные ошибки при заказе стеганых сидений и как их избежать
- Логистика и условия сотрудничества с ООО «Гуандун Цзичжун Автомобильная Отделка»
- Часто задаваемые вопросы
- Заключение: Инвестиция в качество интерьера
Введение: Почему технология стежки определяет восприятие бренда GWM Haval
Качество автомобильного сиденья — это не просто вопрос комфорта водителя и пассажиров. Это первый тактильный контакт потребителя с брендом, который формирует впечатление о классе автомобиля еще до начала движения. В сегменте кроссоверов и внедорожников, где доминирует бренд GWM (Great Wall Motors) и его суббренд Haval, конкуренция сместилась из плоскости технических характеристик двигателя в плоскость интерьерных решений. Ключевым элементом здесь выступает технология стежки (quilted stitching), которая превращает обычную обивку в элемент премиального дизайна.
Наша компания, ООО «Гуандун Цзичжун Автомобильная Отделка», специализируется на разработке и производстве высокоточных компонентов внутренней отделки для ведущих автопроизводителей. Базируясь в промышленном парке провинции Гуандун (Китай), мы действуем как интегрированный поставщик решений, объединяющий экспертизу в области автомобильного дизайна, материаловедения и прецизионного производства. Наш портфель включает комплектующие для таких моделей, как Geely Xingyue L, BYD Denza D9, BMW Mini HEV, а также флагманских линеек Great Wall Motors (Haval H9, Tank 500). Мы наблюдаем, как требования к качеству шва, натяжению нити и геометрии узора становятся все более строгими. Для моделей Haval стандарты OEM-производителя требуют не только эстетической безупречности, но и исключительной долговечности материалов в условиях экстремальных температурных перепадов и вибрационных нагрузок.
В данном обзоре мы подробно разберем технологические процессы, которые позволяют достичь таких результатов. Мы не будем использовать маркетинговые клише. Вместо этого мы опираемся на данные наших производственных линий, результаты лабораторных тестов на истираемость и реальный опыт интеграции наших решений в сборочные конвейеры автопроизводителей. Если вы занимаетесь закупками комплектующих или разработкой интерьеров, эта статья даст вам техническое понимание того, что скрывается за термином «премиальная стежка».
Технологии производства автомобильных сидений от Гуандун Цзичжун
Технологические основы стежки для сидений GWM Haval: от CAD-модели до готового изделия
Процесс создания стеганого сиденья для автомобилей Haval начинается задолго до того, как игла коснется кожи или экокожи. Это многоступенчатый инженерный процесс, где каждый этап контролируется автоматизированными системами. Ошибка на этапе проектирования лекал приводит к браку на этапе сборки, стоимость которого многократно превышает экономию на проектировании.
1. Цифровое моделирование и подготовка лекал
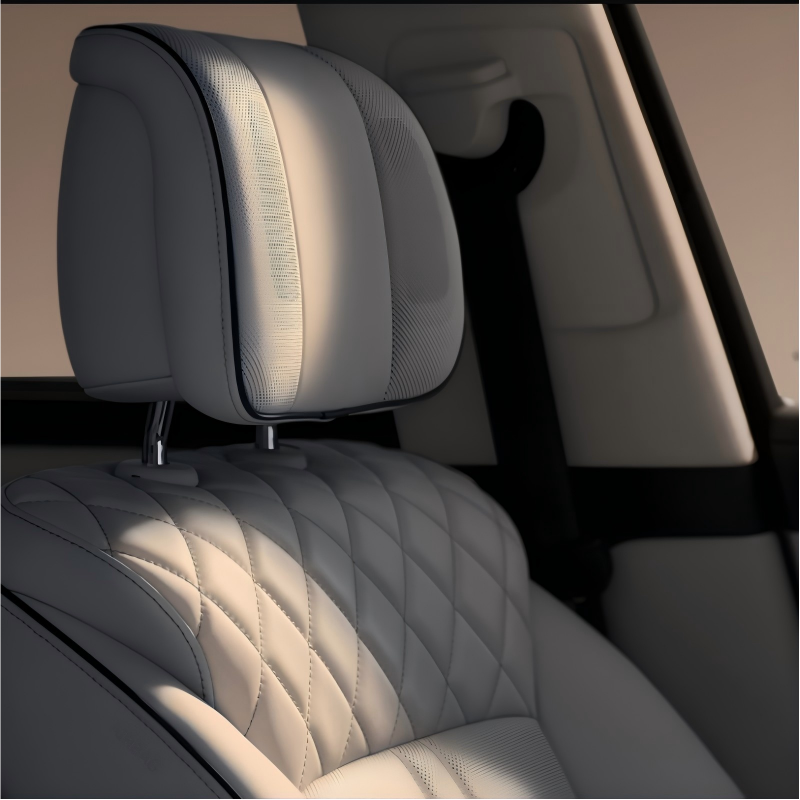
Современная стежка требует точности до 0,5 мм. Мы используем специализированное CAD-программное обеспечение для создания цифровых двойников деталей сидений. Для моделей Haval характерны сложные геометрические узоры, включая ромбовидную стежку (diamond quilting) и перфорацию, которая часто интегрируется непосредственно в рисунок шва. На этом этапе инженеры рассчитывают коэффициент усадки материала. Натуральная кожа и высококачественный полиуретан ведут себя по-разному при натяжении. Наш опыт показывает, что игнорирование направления волокон кожи приводит к асимметрии узора после натяжки чехла на каркас сиденья.
Важным аспектом является расчет плотности стежков. Для премиальных линеек Haval стандарт составляет 8-10 стежков на дюйм. Меньшая плотность выглядит дешево, большая — ослабляет материал, создавая точки напряжения, где кожа может порваться при длительной эксплуатации. Мы тестируем различные варианты виртуально, симулируя нагрузку на швы, прежде чем запустить физический прототип.
2. Выбор материалов и их совместимость
Материал обивки для GWM Haval должен соответствовать жестким стандартам износостойкости. Чаще всего используются следующие типы материалов:
- Натуральная кожа Nappa: Требует особой обработки края и использования тефлоновых лапок на швейных машинах для предотвращения проскальзывания.
- Высококачественная экокожа (PU/PVC): Более стабильна в размерах, но чувствительна к перегреву иглы. При скоростной стежке температура иглы может достигать 300°C, что приводит к оплавлению краев отверстия и появлению «усов» из пластика.
- Алькантра и замша: Используются для вставок. Требуют специальной технологии клеевой стабилизации перед стежкой, чтобы избежать деформации ворса.
В ООО «Гуандун Цзичжун Автомобильная Отделка» действует собственная лаборатория совместимости материалов, где проводится входной контроль каждой партии. Мы проверяем толщину (допуск ±0,1 мм), эластичность и адгезию слоев. Для стежки критически важно, чтобы подкладочный материал (пенополиуретан или войлок) имел равномерную плотность. Неравномерность пены приводит к тому, что после стежки на поверхности появляются бугры или впадины, что недопустимо для бренда уровня Haval.
3. Процесс ультразвуковой и механической стежки
Для создания объемных узоров мы применяем два основных метода. Механическая стежка на многоигольных машинах позволяет создавать классические ромбы и полосы. Однако для сложных 3D-узоров и перфорации мы используем роботизированные комплексы с ЧПУ. Робот-манипулятор управляет движением материала под неподвижной или подвижной головкой, что обеспечивает идеальную повторяемость узора даже на криволинейных поверхностях спинок сидений.
Особое внимание уделяется натяжению нижней и верхней нити. Дисбаланс натяжения приводит к образованию петель на обратной стороне материала или к стягиванию ткани, что нарушает геометрию рисунка. Наши операторы калибруют машины каждые 4 часа работы, используя тензиометры для контроля силы натяжения в реальном времени. Это гарантирует, что каждая деталь, поступающая на конвейер сборки Haval, идентична эталону.
Практический совет: При заказе стеганых компонентов всегда запрашивайте образец «стресс-теста». Попросите поставщика растянуть материал в местах швов. Если вы видите белые следы деформации или расхождение нитей, технология нарушена.
Сравнительный анализ методов стежки: что выбирает GWM Haval?
Не все методы стежки подходят для массового производства автомобильных сидений. Выбор технологии зависит от модели автомобиля, целевой аудитории и бюджета. Ниже мы приводим сравнительный анализ трех основных технологий, используемых в индустрии, с акцентом на требования GWM.
| Параметр сравнения | Классическая механическая стежка | Ультразвуковая сварка (Ultrasonic Quilting) | Роботизированная 3D-стежка (CNC) |
|---|---|---|---|
| Принцип действия | Прокол материала иглой с нитью | Сплавление слоев высокочастотными колебаниями без нити | ЧПУ управление траекторией иглы/лазера |
| Эстетика | Традиционная, видимый шов, классический вид | Минималистичная, отсутствие ниток, гладкая поверхность | Высокая детализация, сложные 3D-узоры, премиум-вид |
| Скорость производства | Высокая (до 2000 об/мин) | Очень высокая (непрерывный процесс) | Средняя (зависит от сложности узора) |
| Прочность шва | Высокая, но зависит от качества нити | Средняя, чувствительна к температурным расширениям | Очень высокая, контролируемое натяжение |
| Применимость для Haval | Базовые модели, тканевые вставки | Спортивные версии, боковые поддержки | Флагманские модели (Haval H9, Tank series) |
| Стоимость оснащения | Низкая | Средняя | Высокая |
Для большинства моделей Haval, ориентированных на рынок России и СНГ, оптимальным выбором является комбинация методов. Боковые части сидений, подверженные наибольшему трению, часто выполняются методом ультразвуковой сварки или усиленной механической стежки с использованием армированных нитей. Центральные части спинок и сидений, где важен визуальный эффект, обрабатываются на роботизированных комплексах. Такой гибридный подход позволяет снизить общую стоимость компонента без потери воспринимаемого качества.
Мы в ООО «Гуандун Цзичжун Автомобильная Отделка» рекомендуем клиентам не экономить на центральной части сиденья. Именно она находится в поле зрения водителя и пассажиров. Экономия на сложности узора здесь заметна сразу. В то же время, на скрытых частях и боковых валиках можно использовать более простые и дешевые технологии крепления слоев.
Контроль качества и соответствие стандартам ГОСТ и ISO
Поставка комплектующих для автомобильных концернов, таких как Great Wall Motor, невозможна без строгой системы контроля качества. Российский рынок предъявляет дополнительные требования, связанные с климатическими условиями. Материалы должны сохранять эластичность при -40°C и не выделять токсичных веществ при нагреве до +80°C на солнце.
Лабораторные тесты на долговечность
Каждая партия стеганых материалов проходит серию испытаний. Мы используем оборудование Martindale для тестирования на истираемость. Для сидений Haval норматив составляет не менее 50 000 циклов без видимых изменений. Наши лучшие образцы показывают результат свыше 100 000 циклов. Также проводится тест на миграцию красителя (crockmeter test), чтобы исключить окрашивание одежды пассажиров светлых тонов.
Отдельное внимание уделяется тесту на «старение». Образцы помещаются в климатические камеры, где они подвергаются циклическому изменению температуры и влажности. Это имитирует 5-7 лет эксплуатации автомобиля в условиях российского климата. После теста мы проверяем прочность швов на разрыв. Если шов расходится при нагрузке менее 150 Н, партия бракуется.
Сертификация и экологические нормы
Производственные мощности ООО «Гуандун Цзичжун Автомобильная Отделка» оснащены многоуровневой системой контроля качества, соответствующей стандартам ISO/TS 16949. Для выхода на российский рынок мы также обеспечиваем соответствие требованиям Технического регламента Таможенного союза (ТР ТС 018/2011) «О безопасности колесных транспортных средств». Это включает в себя проверку материалов на содержание формальдегида, фенола и других летучих органических соединений.
Мы понимаем, что для российских потребителей запах нового автомобиля должен быть приятным, а не химическим. Поэтому мы используем клеи на водной основе и нити с низким уровнем эмиссии. Все сертификаты предоставляются вместе с каждой партией товара. Это не просто формальность, а гарантия того, что ваши клиенты не столкнутся с проблемами здоровья или быстрой потерей вида интерьера.
Источник: Федеральное агентство по техническому регулированию и метрологии (Росстандарт)
Типичные ошибки при заказе стеганых сидений и как их избежать
За годы работы с международными клиентами мы выявили ряд типичных ошибок, которые совершают закупщики и дизайнеры при заказе стеганых компонентов. Избегание этих ловушек экономит время и деньги.
Ошибка 1: Игнорирование направления растяжения материала
Кожа и трикотаж имеют направление наибольшего растяжения. Если лекала раскроены неправильно относительно этого направления, после натяжки на сиденье узор стежки «поплывет». Ромбы превратятся в овалы, а линии станут волнистыми. Решение: Всегда требуйте от поставщика указания направления долевой нити или волокон кожи на раскроечных листах. Проверяйте это при входном контроле.
Ошибка 2: Несоответствие толщины наполнителя
Часто заказчики выбирают красивый узор стежки, но забывают учесть толщину пенополиуретана под обивкой. Слишком тонкий наполнитель не даст нужного объема (эффекта «пуховости»), и стежка будет выглядеть плоско. Слишком толстый — создаст излишнюю мягкость, что плохо для боковой поддержки водителя. Решение: Согласовывайте толщину наполнителя и глубину стежки на этапе прототипирования. Глубина стежки должна составлять примерно 60-70% от толщины наполнителя.
Ошибка 3: Экономия на нитках
Использование дешевых полиэстеровых нитей низкого кручения приводит к тому, что швы быстро лохматятся и теряют вид. В условиях постоянной вибрации в автомобиле нить подвергается микроразрывам. Решение: Используйте армированные нити с сердечником из полиэстера и оболочкой из нейлона или хлопка. Они дороже на 15-20%, но увеличивают срок службы шва в 2-3 раза. Для Haval мы используем нити толщиной 0,6-0,8 мм с высокой устойчивостью к УФ-излучению.
Ошибка 4: Отсутствие учета эргономики посадки
Стежка может создавать дополнительные ребра жесткости на поверхности сиденья. Если шов попадает точно на точку давления бедра или лопатки водителя, это вызовет дискомфорт при длительной поездке. Решение: Проводите эргономическую оценку прототипов с участием людей разной комплекции. Зоны высокого давления должны быть свободны от грубых швов или иметь смягченную подложку.
Один из наших клиентов столкнулся с массовой рекламацией по модели кроссовера из-за того, что центральный шов на спинке давил на позвоночник водителя. Проблема была решена изменением угла наклона стежки на 5 градусов и использованием более мягкой пены в этой зоне. Стоимость доработки составила 10% от бюджета проекта, но спасла репутацию бренда.
Логистика и условия сотрудничества с ООО «Гуандун Цзичжун Автомобильная Отделка»
Мы понимаем, что надежность поставок так же важна, как и качество продукта. Компания осуществляет поставки в страны Евразийского экономического союза, включая Россию, Беларусь и Казахстан. Для российских партнеров мы выстроили логистические цепочки, которые минимизируют риски задержек и повреждений груза.
Упаковка и транспортировка
Стеганые детали сидений чувствительны к сминанию. Мы используем индивидуальную упаковку для каждой детали: полиэтиленовые пакеты с воздушной прослойкой и жесткие картонные короба. Для крупных партий применяются деревянные паллеты с фиксирующими ремнями. Это гарантирует, что геометрия стежки не нарушится при транспортировке по железной дороге или автотранспортом через границу. Логистическое сопровождение включает отслеживание грузов в режиме реального времени.
Таможенное оформление и документы
ООО «Гуандун Цзичжун Автомобильная Отделка» имеет полный пакет экспортных документов. Мы работаем по условиям Incoterms 2020 (FOB, CIF, DDP — по договоренности). Для российских клиентов мы предоставляем все необходимые документы для таможенной очистки: инвойсы, упаковочные листы, сертификаты происхождения (Form A или ST-1), а также технические паспорта на продукцию. Наш отдел логистики помогает подобрать оптимальный маршрут, будь то железнодорожные перевозки через Забайкальск или морские контейнерные перевозки во Владивосток с последующей доставкой в центральные регионы.
Минимальный объем заказа (MOQ) и сроки
Мы гибко подходим к объемам заказов благодаря масштабируемости наших производственных процессов. Для стандартных моделей стежки минимальный объем заказа составляет 50 комплектов на модель автомобиля. Для индивидуальных разработок с уникальным дизайном MOQ обсуждается индивидуально, обычно начиная от 100 штук. Средний срок выполнения заказа — от 25 до 35 рабочих дней с момента подтверждения технической документации. Срок изготовления прототипов — 7-10 рабочих дней. Мы всегда держим страховой запас популярных материалов на складе, что позволяет сократить срок реакции на срочные заказы.
Наши цены конкурентоспособны благодаря вертикальной интеграции производства: мы сами закупаем сырье, сами раскраиваем, шьем и контролируем качество. Это исключает наценки посредников.
Часто задаваемые вопросы
Какой срок службы у стеганых сидений производства Гуандун Цзичжун?
При соблюдении условий эксплуатации срок службы наших стеганых компонентов составляет не менее 7-10 лет. Мы проводим ускоренные тесты на старение, которые эквивалентны 150 000 км пробега. Использование УФ-стабилизированных нитей и качественной кожи гарантирует, что швы не разойдутся и не потеряют цвет.
Можете ли вы воспроизвести дизайн стежки по нашему эскизу?
Да, мы предоставляем услуги OEM/ODM. Вы можете прислать нам CAD-файл, фотографию или даже ручной эскиз. Наши инженеры адаптируют дизайн под технологические возможности оборудования, рассчитают расход материалов и подготовят лекала. Обычно процесс разработки нового узора занимает от 2 до 3 недель.
Работаете ли вы с материалами заказчика?
Да, мы можем работать с материалами, предоставленными клиентом. Однако в этом случае мы не несем ответственности за качество самого материала, только за качество выполнения работ по стежке и сборке. Мы рекомендуем использовать наши проверенные материалы, так как мы знаем их поведение в процессе производства и можем гарантировать конечный результат.
Как осуществляется оплата для российских компаний?
Мы принимаем платежи в рублях, юанях и долларах США. Для российских компаний мы предоставляем реквизиты банков, работающих с системой SWIFT или альтернативными системами трансграничных платежей. Оплата производится по безналичному расчету на основании контракта. Возможна схема с предоплатой 30% и оплатой 70% перед отгрузкой.
Предоставляете ли вы гарантию на продукцию?
Да, мы предоставляем гарантию 12 месяцев на производственные дефекты. Наша сервисная политика предусматривает программу послепродажного обслуживания, включающую замену дефектных изделий в течение 15 рабочих дней. Если в течение гарантийного периода обнаружится расхождение швов, неравномерность стежки или другие дефекты, возникшие по нашей вине, мы бесплатно заменим бракованные детали или компенсируем их стоимость. Гарантия не распространяется на повреждения, вызванные неправильной установкой или эксплуатацией.
Заключение: Инвестиция в качество интерьера
Выбор технологии стежки для сидений GWM Haval — это стратегическое решение, влияющее на восприятие бренда потребителем. Качественная стежка не просто украшает салон, она повышает эргономику, долговечность и общую ценность автомобиля. ООО «Гуандун Цзичжун Автомобильная Отделка» предлагает не просто производство, а комплексное инженерное решение: от разработки дизайна до поставки готовых компонентов, соответствующих самым строгим международным и российским стандартам.
Мы готовы стать вашим надежным партнером в создании интерьеров, которые восхищают. Наш опыт работы с такими брендами, как Toyota, BMW, Geely и Great Wall, современное оборудование и приверженность качеству позволяют нам выполнять заказы любой сложности в установленные сроки. Не позволяйте деталям определять успех вашего продукта — контролируйте их качество с самого начала.
Если вы заинтересованы в получении коммерческого предложения или хотите заказать образцы нашей продукции, свяжитесь с нами сегодня. Наши специалисты готовы обсудить ваш проект и предложить оптимальное технологическое решение.